

Vannes électriques papillon PN16 pour la rénovation des eaux usées
- 2026-10-16 10:48:59
- admin
- NO COMMENTS
Dans une station de pompage des eaux usées, une vanne papillon vieillissante peut encore s’ouvrir et se fermer à chaque commande de l’opérateur, mais le système ne se comporte plus comme lors de la mise en service. L’actionneur sonne un peu plus tendu près de la position fermée. Le débit met plus de temps à se stabiliser après un changement de pompe. Lors de l’inspection, les techniciens détectent de l’humidité autour de la zone du siège même s’il n’y a pas de dommages extérieurs évidents.
Une autre plante peut voir le problème inverse. La vanne se ferme rapidement, mais chaque arrêt produit une impulsion de pression notable à travers le collecteur de décharge. L’actionneur fait exactement ce pour quoi il a été conçu ; Hydrauliquement, cependant, la séquence de fermeture est trop agressive pour le pipeline.
Ce sont des raisons typiques pour lesquelles une rénovation des eaux usées ne devrait pas être considérée comme un simple remplacement « DN200 entrée, DN200 sortie ». Pour les vannes papillon électriques PN16, les ingénieurs doivent examiner la taille, le matériau du siège, le couple de fonctionnement, le comportement de l’actionneur et le temps de fermeture comme un seul système. L’objectif n’est pas simplement de remplacer une vieille vanne industrielle. Il s’agit de supprimer la condition qui a causé un contrôle instable, une détérioration du joint ou un entretien répété dès le départ.

Vannes papillons électriques PN16 pour la rénovation des eaux usées
Le rôle des vannes papillon électriques dans le traitement des eaux usées
Les vannes papillon électriques sont fréquemment utilisées dans les stations d’épuration car leur conception à quart de tour est compacte, relativement légère pour des tuyaux plus grands et facile à automatiser. Ils peuvent servir sur les conduites de recharge de pompe, les conduites d’eau traitée, les services d’aération, les services liés aux boues et les tâches générales d’isolation, à condition que les matériaux des vannes et la conception du siège correspondent au milieu réel.
Pour les projets de rénovation, la gamme de
La première question sur place n’est généralement pas « Quel actionneur voulons-nous ? » Mais « Qu’est-ce qui a changé dans cette ligne ? »
Un ingénieur qui se promène dans l’installation peut remarquer une pression différentielle croissante, des dépôts autour du disque, un couple de fonctionnement accru, une fuite intermittente après l’arrêt ou une réponse irrégulière aux petites ouvertures de vannes. Ces observations fournissent souvent des informations plus utiles que la plaque d’origine de la vanne.


Définition et application en dynamique des fluides
D’un point de vue dynamique des fluides, une vanne papillon place un disque rotatif directement à l’intérieur du chemin de l’écoulement. Lorsque le disque s’éloigne de l’ouverture totale, la distribution de la vitesse autour de lui change et la perte de pression augmente.
Cette relation est non linéaire. Un petit changement d’angle du disque ne produit pas toujours un changement proportionnel de l’écoulement.
Cela est important dans les eaux usées car le milieu peut contenir des solides en suspension, de l’air entraîné, des matériaux fibreux ou une concentration variable de solides. Lorsqu’une valve fonctionne longtemps à un angle restrictif, la vitesse localisée peut augmenter autour du bord du disque. La turbulence résultante peut accélérer l’usure des sièges, créer des vibrations et augmenter la perte de pression.
Lors de la mise en service sur le terrain, un signal d’écoulement instable est parfois attribué à l’actionneur ou au CPP. Cependant, la cause réelle pourrait être hydraulique : la vanne est surdimensionnée et fonctionne près de la zone presque fermée où un petit mouvement angulaire provoque un grand changement de débit.
Le dimensionnement doit donc prendre en compte la plage de débit requise et la perte de pression, pas seulement le diamètre de la tuyau.


Avantages de l’utilisation d’actionneurs électriques
L’actionnement électrique est attractif lorsque l’air comprimé n’est pas disponible ou lorsqu’une station d’épuration souhaite une automatisation industrielle centralisée. L’indication de position, les commandes à distance, les interrupteurs de fin de course et le contrôle modulant peuvent tous être intégrés à une architecture de contrôle d’usine.
Pour la tâche d’isolation, un simple actionneur d’ouverture/fermeture peut suffire. Lorsque le débit doit être ajusté, un actionneur modulant peut positionner le disque entre ses arrêts d’extrémité.
L’avantage pratique est la répétabilité. Les opérateurs ne dépendent plus de la position manuelle des vannes, et les vannes situées à l’extérieur, au-dessus des réservoirs ou dans des zones moins accessibles peuvent être utilisées à distance.
Il y a aussi un avantage en matière de sécurité. L’actionnement à distance peut réduire le besoin pour le personnel d’approcher des puits humides, des zones de dosage chimique ou des équipements pressurisés simplement pour actionner une vanne manuelle.
Dimensionnement des vannes papillon électriques pour une efficacité optimale
Directives de taille standard pour les vannes PN16
PN16 décrit une classe de pression nominale. Cela ne doit pas être interprété comme une garantie que chaque vanne peut fonctionner en continu à 16 bar sous toutes les températures, matériaux et conditions de service.
La pression réelle autorisée dépend de la construction de la vanne, de la température, du matériau du siège, du matériau du corps et de la norme de conception applicable. Dans les travaux de rénovation, les ingénieurs doivent donc comparer la capacité de pression-température documentée de la vanne avec la pression maximale de fonctionnement de l’usine, la pression d’arrêt de la pompe et la pression transitoire possible.
Cette distinction devient importante dans les systèmes hydrauliques où une valve de déclenchement ou fermeture rapide de la pompe peut provoquer une courte surtension bien supérieure à la pression de fonctionnement stable.
La taille de la valve doit alors être vérifiée par rapport au flux de conception.
Simplement faire correspondre une canalisation DN150 avec une vanne papillon DN150 peut fonctionner pour un service d’isolation, mais cela ne prouve pas que la valve offrira une régulation stable. La caractéristique Cv ou Kv, la perte de pression disponible et l’angle de fonctionnement prévu doivent être pris en compte.


Considérations concernant le diamètre et les débits de conduite
Les canalisations d’eaux usées sont souvent dimensionnées pour maintenir une vitesse de transport minimale tout en évitant une perte de charge excessive. Une vanne papillon introduite dans cette conduite devient une autre restriction hydraulique.
Si la vanne de remplacement est trop petite, la vitesse à travers la vanne augmente. Cela augmente la perte de pression et peut contribuer au bruit, aux vibrations ou à l’érosion.
S’il est inutilement grand pour la fonction de commande, le disque peut passer la majeure partie de son temps près de la position fermée. Le contrôle devient alors sensible car quelques degrés de mouvement de l’actionneur peuvent provoquer un changement disproportionné de débit.
Pour les ingénieurs travaillant sur site, la question utile est : à un débit normal de fonctionnement, où le disque sera-t-il réellement placé ?
Une vanne qui passe la majeure partie de sa vie de fonctionnement à une ouverture modérée est généralement plus facile à contrôler qu’une vanne forcée à fonctionner près d’une position extrême.
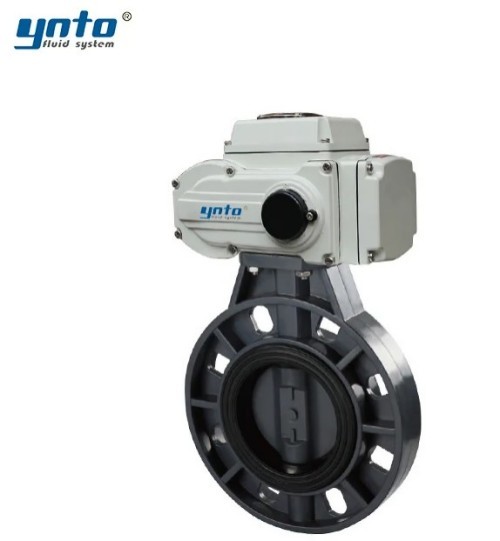

Impact du positionnement des soupapes sur l’efficacité du système
La position du disque influence non seulement le débit mais aussi les conditions de fonctionnement de la pompe.
Supposons qu’une vanne de sortie de pompe soit partiellement fermée pour réduire le débit. Cette restriction augmente la résistance du système, la pompe se déplace vers un point différent de sa courbe, et la consommation d’énergie peut changer. Si le procédé nécessite de façon permanente moins de débit, la limitation de la puissance n’est pas toujours la méthode la plus économe en énergie comparée au contrôle de la vitesse de la pompe.
C’est là que l’ingénierie durable devient plus qu’un simple terme marketing. La position des vannes, le contrôle de la pompe et la demande du procédé doivent être évalués ensemble.
Lors d’une rétrofitation, une pression différentielle de tendance avant et après la valve peut révéler si l’ancien dispositif gaspille une charge significative.
Choix des matériaux pour les sièges dans les soupapes papillon électriques
Comprendre les matériaux courants des sièges : EPDM et PTFE
En service d’eaux usées, le siège est souvent le composant qui détermine si une vanne autrement saine reste fiable.
EPDM est largement utilisé pour les applications axées sur l’eau car il offre une résistance utile à l’eau, à l’altération et à de nombreux produits chimiques dilués. YNTO, par exemple, propose une vanne papillon électrique à brides de classe < href="https://www.cnynto.com/product/blue-electric-actuator-flanged-butterfly-valve-with-epdm-seal.html">flanged avec un joint EPDM, une configuration qui peut être évaluée pour l’eau et des applications industrielles compatibles.
La limitation est la compatibilité. Les eaux usées ne sont pas toujours simplement de l’eau sale. Les produits chimiques de nettoyage, les huiles, les hydrocarbures, les agents oxydants et les rejets de procédés provenant des industries en amont peuvent tous atteindre l’usine.
PTFE offre une résistance chimique plus large pour de nombreux services agressifs. Lorsque l’exposition chimique est préoccupante, une tube ductile avec scellement en PTFE représente une autre combinaison de matériaux que les ingénieurs peuvent comparer à la chimie du procédé.
Aucun des deux matériaux n’est universellement supérieur. La sélection doit suivre le média réel, la concentration, la température et la fonction mécanique.

Résistance chimique et durée de vie des différents matériaux
Une chaîne de défaillance courante commence discrètement.
Un produit chimique incompatible atteint un siège en élastomère. Le matériau gonfle progressivement ou perd de son élasticité. Le contact entre le disque et le siège augmente, le couple de rupture augmente, et l’actionneur commence à travailler plus fort à chaque cycle. Finalement, la vanne se ferme lentement, calle ou développe une fuite.
Remplacer uniquement l’actionneur ne résout pas ce problème.
Un autre mécanisme de défaillance commence avec les solides abrasifs. Les contacts répétés endommagent la surface d’étanchéité, le joint devient moins uniforme et les fuites augmentent lentement. Dans ce cas, les ingénieurs pourraient devoir examiner le matériau du disque, la géométrie du siège, la charge des solides et l’emplacement des soupapes plutôt que de simplement choisir un autre moteur.

Pour le corps de vannes et le disque, la fonte ductile reste pratique dans de nombreuses applications d’eaux usées lorsqu’elle est correctement protégée. Les aciers inoxydables tels que 316 ou 316L peuvent offrir une meilleure résistance à la corrosion dans certains services. Des environnements plus sévères au chlorure peuvent inciter les ingénieurs vers des matériaux Duplex ou Super Duplex, tandis que des systèmes de protection tels que les revêtements FBE peuvent être envisagés pour certains corps et surfaces externes.
Le siège peut utiliser EPDM, PTFE ou un autre élastomère tel que le FKM selon la chimie. La compatibilité doit toujours être vérifiée avec le fluide d’exploitation réel.
La conformité environnementale par l’innovation des matériaux
La sélection des matériaux influence également la conformité environnementale.
Une valve qui commence à fuir à l’intérieur peut permettre le mélange de flux non traités ou chimiquement différents. Une fuite de tige ou de bride externe crée un risque de confinement plus évident. Le remplacement prématuré répété consomme également des matériaux, de la main-d’œuvre et des ressources végétales.
Une durée de vie plus longue contribue donc indirectement aux solutions de gestion des déchets et à l’ingénierie durable.
L’objectif n’est pas de spécifier partout des matériaux exotiques. Il s’agit de placer la résistance à la corrosion là où le procédé l’exige réellement.

Heure de clôture : un indicateur de performance crucial
Comment mesurer efficacement le temps de fermeture d’une vanne
Le temps de fermeture est l’intervalle nécessaire pour que l’actionneur déplace le disque papillon de sa position ouverte à la position fermée requise.
Cette valeur doit être mesurée dans des conditions réelles de fonctionnement, et non supposée à partir d’un test d’actionneur non chargé.
Le couple nécessaire pour déplacer une soupape dépend du frottement du siège, de la pression de la ligne, des dépôts, de la taille du disque et des conditions de procédé. Un actionneur qui paraît rapide et fluide sur un établi peut se comporter différemment après que la vanne soit restée stationnaire pendant plusieurs mois.
Lors de la spécification d’une rétrofit, les ingénieurs peuvent comparer la force de couple de soupapes avec la sortie disponible de la classe sélectionnée

Influence sur les opérations du système hydraulique
Dans une conduite d’eau ou d’eaux usées sous pression, le temps de fermeture affecte directement le comportement transitoire.
Un disque en mouvement rapide réduit la surface d’écoulement disponible. La vitesse de l’eau diminue, la quantité de mouvement change, et une onde de pression peut traverser le système de tuyauterie. Si le changement est suffisamment brutal, le transitoire résultant peut apparaître comme un coup d’areur.
La chaîne de cause à effet peut être facilement manquée : un actionneur est modifié pour un fonctionnement plus rapide, la vanne se ferme plus rapidement, le débit ralentit plus brusquement, et la conduite subit des transients de pression plus élevés.
Cela peut affecter plus que la vanne. Les joints de bride, les supports, les clapets anti-retour, les pompes et les instruments peuvent tous subir la charge hydraulique qui en résulte.
Un délai de fermeture plus long n’est pas automatiquement mieux non plus. L’isolement d’urgence peut nécessiter une période de réponse définie. Le profil de fermeture correct équilibre la sécurité du procédé et la stabilité hydraulique.
Stratégies pour réduire l’impact sur les heures de clôture
Lorsque les transitoires de pression sont préoccupants, l’actionneur et la logique de commande peuvent être configurés de sorte que la vanne ne passe pas simplement de 100 % à 0 % ouverte aussi rapidement que possible.
Certains systèmes utilisent la fermeture en étapes ou contrôlée. D’autres coordonnent la valve avec l’arrêt de la pompe ou la décélération à fréquence variable. La méthode appropriée dépend de la longueur du pipeline, de la vitesse d’écoulement, de l’élasticité du tuyau, de la hauteur statique et du risque de procédé.
Pour les systèmes significatifs, l’analyse transitoire est préférable à la supposition.
Les ingénieurs doivent également distinguer une vanne papillon d’isolement d’une vanne de contrôle dédiée. Si le procédé nécessite une modulation fréquente et précise sous des conditions de pression variables, la gamme plus large de industrielle offre une nouvelle voie technologique pour évaluer plutôt que d’imposer chaque tâche de régulation à une vanne papillon.

Modernisation pour des solutions améliorées de gestion des déchets
Étapes pour la modernisation des systèmes existants avec des vannes PN16
Une rénovation réussie commence avec l’ancienne vanne toujours installée.
Notez sa dimension en face à face, le type de connexion, la norme de la bride, l’orientation de l’arbre, le diamètre du tuyau, les dimensions de montage de l’actionneur et la distance disponible. Ensuite, collectez la pression de fonctionnement, la température maximale, le débit normal et maximal, la composition du milieu, la teneur en solides et le temps de fermeture requis.
L’ancienne vanne doit également être inspectée après le retrait. La déformation du siège, l’usure inégale des disques, la corrosion ou les dépôts importants expliquent souvent des problèmes qui n’étaient pas évidents lors du fonctionnement.
Si le corps de soupapes reste mécaniquement adapté et que seule l’automatisation est en cours de modernisation, une rétrofitage de l’actionneur peut être possible. Les recommandations de l’industrie pour la modernisation des actionneurs insistent sur la vérification des dimensions de la tige, de l’espace de montage disponible, des exigences de couple, des supports, de l’alignement et de l’intégration des commandes avant de supposer qu’une valve manuelle existante peut simplement accepter un opérateur motorisé.
Pour un remplacement complet de la soupape PN16, la dimension face à face et la compatibilité des brides méritent une attention particulière car les changer peut transformer un achat de vanne en un projet de modification de tuyauterie.

Avantages pour l’automatisation industrielle et la conformité environnementale
La modernisation des vannes manuelles ou peu fiables peut améliorer la répétabilité sur une station d’épuration.
Un API peut coordonner les vannes avec les pompes, niveler les instruments et les séquences de procédés. Le retour de position peut confirmer si une commande d’isolement a effectivement été exécutée. La logique d’alarme peut identifier des temps de déplacement anormaux ou l’échec à atteindre une position d’extrémité.
Ces capacités soutiennent la conformité environnementale car les opérateurs ont une meilleure visibilité sur l’état du processus.
Pourtant, l’automatisation ne supprime pas les fondamentaux mécaniques. Si le matériau du siège est chimiquement incompatible, aucun protocole de communication ne pourra empêcher la dégradation. Si la soupape est surdimensionnée pour la régulation, un positionnement électronique plus précis ne peut pas corriger complètement une caractéristique hydraulique inadaptée.
Le matériel et la stratégie de contrôle doivent s’accorder.

Meilleures pratiques pour l’installation et l’entretien
Avant le début des travaux, la conduite doit être isolée, dépressurisée et vidée ou rincée selon les procédures de l’usine. Les exigences de verrouillage/détachage doivent couvrir à la fois l’équipement de procédé et l’alimentation de l’actionneur.
La pression résiduelle mérite une attention particulière dans les systèmes d’eaux usées et chimiques. Une vanne en amont fermée ne prouve pas que la section en entretien est sûre.
Lors de l’installation, les brides de tuyau doivent être alignées plutôt que tirées ensemble à travers la vanne. Une charge mécanique inégale peut déformer la carrosserie ou le siège. Le disque doit avoir suffisamment d’espace pour pivoter sans toucher la tuyauterie adjacente ou un alésage de bride incompatible.
Après l’installation, la mise en service doit inclure un fonctionnement à pleine course, l’indication de position, la vérification de l’interrupteur de fin de course, les vérifications des fuites et les tests avec le système de contrôle réel.
Les équipes de maintenance devraient alors surveiller les tendances plutôt que d’attendre une défaillance. Une augmentation du temps de course, une consommation de courant croissante, des alarmes de surcharge répétées ou un changement progressif de la position de fermeture peuvent indiquer une augmentation du couple avant que l’actionneur ne s’arrête complètement.
Les standards doivent également être traités avec précaution. Selon l’emplacement du projet et la spécification, les conventions ANSI/ASME peuvent déterminer les interfaces de tuyauterie et les classes de pression, tandis que les exigences API telles que celles appliquées à la conception ou aux tests de vannes papillon peuvent apparaître dans des projets industriels. Les exigences ISO, y compris les normes actionneur-interface telles que la ISO 5211, peuvent influencer l’interchangeabilité. Le DIN et les normes EN dimensionnelles ou de pression apparentées sont courantes dans les systèmes européens.

Un acheteur doit indiquer la norme et l’édition exactes requises dans le cahier des charges d’achat plutôt que de supposer que les mots « vanne industrielle PN16 » définissent toutes les exigences dimensionnelles, de test et de certification.
Pour la rénovation des eaux usées, cette discipline est importante. La vanne se situe à l’intersection du génie mécanique, de la dynamique des fluides, de l’automatisation industrielle et de la sécurité des usines.
Ajustez la bonne taille et la vanne fonctionne dans une région stable. Adapter le siège à la chimie et au couple reste prévisible. Contrôlez le temps de fermeture et les systèmes hydrauliques subissent moins de chocs de pression inutiles. Combinez ces décisions correctement, et une vanne papillon électrique PN16 devient plus qu’un simple composant de remplacement — elle fait partie d’une solution de gestion des déchets plus fiable.

- 2026-10-12 15:56:29
