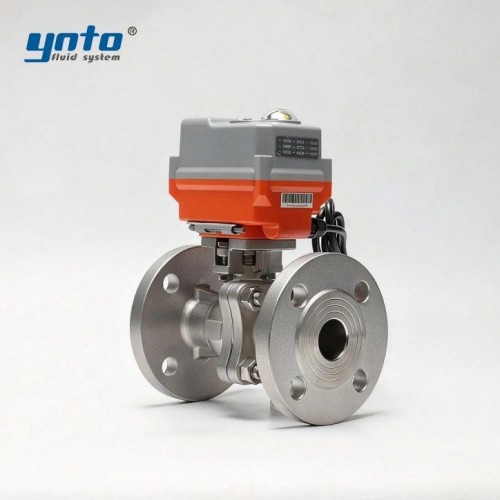
Soupapes à billes pneumatiques 316L à trois voies pour systèmes CIP
- 2026-10-19 08:49:57
- admin
- NO COMMENTS
La pompe de rinçage s’est arrêtée, mais la conductivité est lente à se stabiliser. Au moment du glissement de passage, un manomètre vacille lorsque la valve à trois voies tourne, et un liquide réapparaît sous une pince qui était sèche au début du passage. L’actionneur atteint son arrêt final. Moins évident est de savoir si la boule a relié les ports prévus — et si le produit d’hier repose derrière un siège que le rinçage n’a jamais touché.
C’est le test pratique pour une vanne à trois voies dans un système clean-in-place (CIP). Il doit acheminer le produit et le liquide de nettoyage de manière prévisible, résister au processus et aux cycles de nettoyage, et ne laisser aucune poche non vérifiée où les résidus peuvent s’accumuler. Un corps 316L et un actionneur pneumatique ne servent que lorsque la géométrie du port, les joints, la disposition des tuyaux et la séquence de contrôle sont spécifiés en un seul ensemble.

Vannes à billes pneumatiques 316L à trois voies pour CIP : Routage des ports et changements d’hygiène
Comprendre les bases d’une vanne en acier inoxydable
Qu’est-ce que les vannes à billes pneumatiques ?
Un actionneur pneumatique fait tourner la boule tandis qu’un solénoïde dirige l’air. Un contrôleur peut changer de route sans envoyer un opérateur vers une ligne directe. Il faut encore des commandes précises : « ouvrir » et « fermé » décrivent mal une vanne qui relie A–B, A–C, ou peut-être les trois ports.
Regardez un coup de mise en service. Si l’actionneur bouge mais que la pression en amont augmente, la bille peut traverser une position restrictive ou rencontrer un chemin bloqué. Une augmentation du couple de rupture après le nettoyage suggère des joints gonflés, des dépôts ou un mauvais alignement. Augmenter la pression de l’air avant l’inspection peut endommager la potence ou le siège.
Pour un petit skid sanitaire, je vérifie aussi la limite de pression au niveau de la pince, pas seulement au niveau du corps forgé ou moulé. La combinaison la plus faible de virette, joint, pince, siège et réglage de l’actionneur régit la plage utilisable de la valve assemblée à la fois pendant la production et le nettoyage à chaud.
YNTO propose une vanne à bille à pince à trois voies 316L de pneumatique 316L pour applications de rouage sanitaire. Pour une spécification d’achat, demandez le dessin exact en L ou en T, la construction du siège à bille et de la cavité, la rotation de l’actionneur, la pression nominale à température de nettoyage et les résultats des tests pour la taille choisie. Une description de famille de produits ne peut pas établir le chemin d’écoulement de la vanne particulière livrée sur le site.


Importance de l’acier inoxydable 316L
316L est pratique dans de nombreuses gammes alimentaires et bioprocédés : elle résiste à la corrosion et peut être finie sur une surface lisse et inspectable. Sa faible teneur en carbone aide également lors de la soudure. L’eau chaude contenant du chlorure et les dépôts mal rincés peuvent tout de même provoquer une corrosion localisée.
Les surfaces qui touchent le produit sont plus informatives qu’une étiquette de matériau sur l’actionneur. Spécifier les grades de corps et de bille, la finition de soudure, la cible de finition de surface lorsque le procédé en nécessite un, la passivation ou l’électropolissage si nécessaire, et les certificats pour les pièces humides réelles. Les sièges en PTFE, les joints en EPDM et les joints FKM se comportent différemment lors du lavage caustique, du rinçage à l’acide, de la vapeur et du produit. Vérifiez chaque matériau à sa concentration, température et temps d’exposition réels ; Incluez la recette de nettoyage alternative, pas seulement le produit classique.
Mécanismes de routage de ports pour les systèmes CIP
Différences entre les configurations des ports L et T
Marquez les ports A, B et C sur le dessin de la tuyauterie avant de discuter de la boule. Si A est l’entrée de processus commune, une disposition de ports L peut être spécifiée pour connecter A–B dans une position indexée et A–C dans une autre, laissant ainsi la branche inutilisée isolée. Cela a du sens pour détourner le produit vers une destination ou une autre. Il ne vous indique pas ce qui se passe pendant la course, ni si la soupape est en position entièrement fermée.
Un port T peut relier les trois ports en une même position, ou des paires sélectionnées ailleurs. Utile pour la circulation, il peut aussi permettre à un liquide nettoyant d’atteindre le produit s’il est arrêté au mauvais endroit. Les motifs dépendent du perçage, des sièges, des butées et de la course de 90° ou 180°. Demandez le schéma position par position du fabricant.
Spécifier la production comme A–B avec C isolé, puis nettoyer comme A–C avec B isolé. Demandez au fournisseur d’afficher chaque état commandé, chaque connexion en cours de déplacement et chaque position de perte d’air. Le retour de printemps va à une position choisie ; Il n’isole pas automatiquement tous les ports.
Lorsque l’air d’instrument n’est pas disponible ou que le système de contrôle utilise déjà des vannes motorisées, YNTO indique également une une vanne à pince à trois voies en acier inoxydable électrique 316. C’est une voie d’actionnement alternative, pas une preuve qu’une vanne pneumatique ait un retour de perte de puissance. Vérifiez le comportement de panne de courant et le même tirage du port à bille avant de choisir entre les deux.


Choisir la bonne configuration pour CIP
Commencez par la séquence de nettoyage. Faut-il laver les deux branches en aval ? Est-ce que l’un reste rempli de produits ? Un port courant voyant le flux CIP ne peut pas nettoyer une branche inactive. La vanne peut devoir passer par des états définis tout en conservant le débit, la température, la chimie et le temps de contact.
Considérons une chaîne de cause à effet commune. Un port T connecte momentanément l’en-tête de retour à la branche produit lors d’un changement ; une différence de pression pousse le liquide de rinçage utilisé dans la jambe du produit ; Le lot suivant observe alors une conductivité ou un biocharge inattendu. Le remède est un chemin de transition vérifié et des interverrouillages, éventuellement avec des dispositifs d’isolation et de drain séparés où les deux circuits doivent rester positivement séparés.
Pour une limite aseptique, une seule robe à billes à trois voies ne fournit pas automatiquement un double blocage et un purge. Concevoir et valider séparément toute exigence de ce type. Même dans une usine alimentaire, vérifiez si les cavités corporelles sont nettes sur place ou nécessitent un démontage périodique.

Considérations d’hygiène dans le traitement aseptique
Pourquoi le traitement aseptique est-il important
Dans le traitement aseptique, les surfaces à contact produit, cavités, joints et branches doivent suivre une stratégie de contrôle de la contamination. Le CIP enlève le sol dans des conditions validées ; elle ne démontre pas elle-même la stérilisation. Si la ligne utilise aussi du SIP, vérifiez les sièges et joints pour la température de la vapeur, le cycle et le drainage.
Le rinçage peut s’écouler proprement du trou principal tandis que des résidus restent dans la cavité à la boule. Il sèche entre les cycles, devient plus difficile à retirer, et peut se transférer au coup suivant. « Plein port » ne prouve pas que chaque espace est lavé. Vérifiez la méthode de nettoyage des cavités par un plan de section et un test d’acceptation sur site.
Caractéristiques d’une valve sanitaire
Une vanne sanitaire doit avoir documenté la géométrie humide, la finition appropriée, des joints compatibles, des joints nettoyables et un accès pour inspection. Une connexion à pince peut raccourcir le démontage, mais son joint peut dépasser dans l’alésage ou laisser une crevasse si les viroles, le profil du joint et la charge de la serre sont mal assortis. La capacité réelle de pression et de température de l’ensemble du joint est également importante lors du nettoyage à chaud et des tests de conduite.
YNTO’s 316L est une comparaison utile lorsqu’une branche nécessite une isolation positive on/off et une conception qui éloigne le mécanisme d’action du liquide. Il n’effectue pas de routage à trois voies ; elle peut servir de point d’isolement séparé où une jambe déviée doit être tenue écartée pendant le nettoyage. Vérifiez la gradation du diaphragme, la géométrie des ports, l’orientation d’installation et la facilité de nettoyage pour cette position.

Les normes aident à transformer « hygiénique » en une exigence inspectable. L’ANSI/ASME BPE traite de la conception des équipements de bioprocédé et des exigences de surface. La norme DIN 32676 traite des connexions de serrage définies ; À elle seule correspondre au diamètre de la bride ne règle pas la géométrie du joint. La norme ISO 5211 décrit les dimensions d’attache de l’actionneur partiellement en rotation, mais l’adaptation d’une interface de montage n’établit pas un couple adéquat ni une position de défaillance sûre. L’API 598 traite de l’inspection des vannes et des tests de pression lorsque spécifié ; un test de coque ou de siège n’est pas un test de nettoyage CIP. L’ANSI/ASME B16.34 peut indiquer les indices de pression pour les vannes métalliques applicables, mais l’ensemble sanitaire réel, les pinces et les joints doivent être qualifiés ensemble. Demandez des preuves pour toute revendication spécifique à un modèle 3-A ou EHEDG plutôt que de lire un badge de page de famille comme certification de chaque configuration.
Intégration avec l’équipement de procédé
Connexion des vannes à d’autres composants
La vanne fait partie du train des équipements de procédé. Des pompes, échangeurs, dispositifs de pulvérisation, débitmètres et points d’échantillonnage déterminent si chaque itinéraire reçoit son débit prévu. Un faible débit de retour peut indiquer un siège fermé, un sas d’air ou un dispositif de pulvérisation encrassé. Le retour de position seul ne peut pas les distinguer.
Agencer la canalisation de procédé de façon à ce que chaque branche se draine ou rince selon une procédure documentée. Une branche sans issue peut retenir le produit tout au long du lavage. Raccourcis-le, ajoute un drain accessible, ou change la séquence de routage. Laissez de la place pour retirer les pinces pour inspection.
Pour l’isolation directe à proximité, YNTO indique une vanne papillon pneumatique pneumatique < classe papillon >en acier inoxydable. Cela peut simplifier l’isolement et l’entretien dans une ligne compatible, mais ne peut pas remplacer le dérivateur à trois voies. Vérifiez les matériaux humides réels, l’étanchéité, la pression nominale, la finition et la position de nettoyage avant de l’ajouter à la spécification du skid.


Assurer des dispositions efficaces des tuyaux de procédé
Si le produit et la caustique chaude peuvent communiquer lors du basculement, une mauvaise commande peut exposer le personnel ou endommager un lot. Vérifiez les différences de pression selon les états, assurez un dégagement des liquides retenus et définissez des drains sûrs. Un volume piégé peut se pressuriser en chauffant, même avec les pompes arrêtées.
Le choix du matériau dépasse 316L. L’EPDM peut accueillir un cycle de nettoyage aqueux chaud tandis que le FKM convient à une exposition chimique différente ; Le PTFE apporte une autre température et un comportement mécanique. Un cadre de support en acier carbone revêtu peut tolérer les éclaboussures lorsqu’il est entretenu, mais il ne doit jamais être considéré comme une barrière anticorrosion humide. Lorsque les chlorures ou un lavage particulièrement agressif battent le 316L, un alliage plus avancé comme le Duplex peut mériter une évaluation — mais seulement après examen de la fabrication, de la finition de surface, des interfaces d’étanchéité et de toutes les données de compatibilité.
Avant l’entretien, isolez les pompes et les services publics, bloquez l’énergie pneumatique et électrique, refroidissez le système, dépressurisez les trois branches et videz jusqu’au chemin de confinement autorisé. Une pince desserrée sur une conduite CIP chaude ou pressurisée peut évacuer la solution nettoyante même lorsque l’indicateur de l’actionneur indique un itinéraire sûr. Les procédures de l’usine doivent définir les points de vérification, les équipements de protection et l’ordre de démontage.
Automatisation et performance
Améliorer l’efficacité opérationnelle
L’automatisation fiable des valves commence par une matrice des états de production, de pré-rinçage, de détergent, de rinçage final et d’états SIP. Pour chacune, enregistrez la connexion du port, la pompe permissive, la direction du flux, la pression et la transition. Alimenter un solénoïde seul ne devrait pas permettre le démarrage de la pompe ; Confirmez que l’itinéraire prévu est disponible.
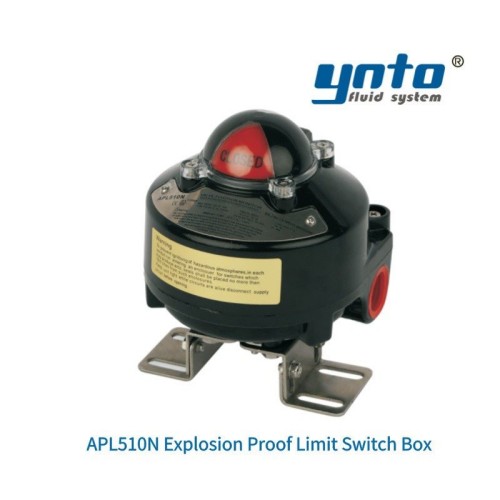
A boîte de limitation de fin de course rapporte les positions indexées au contrôleur. YNTO propose un boîtier d’interrupteur rotatif de surveillance de la position APL510N pour l’évaluation avec un actionneur pneumatique compatible. La disposition des aiguillettes doit distinguer chaque itinéraire utilisé ; deux contacts d’extrémité ne peuvent pas décrire un état de port T central non instrumenté. Vérifiez l’adéquation du montage et de l’électricité pour l’installation.

Le dimensionnement pneumatique nécessite la pire pression crédible de différentiel et le couple de rupture après nettoyage, pas seulement un coup de course en atelier sec. Des cycles de chaleur répétés peuvent vieillir un joint inadapté, augmenter la friction au niveau de la bille et retarder le mouvement jusqu’à ce que la manette expire. Un actionneur plus grand peut masquer le symptôme pendant un certain temps tout en chargeant la tige plus fort. Inspectez le siège, l’accouplement de l’arbre, l’alimentation en air et la chimie avant de changer la taille de l’actionneur.
Lorsque la séquence à trois positions est essentielle, vérifiez que l’actionneur et ses arrêts peuvent atteindre les trois états à répétition sous charge. Un ensemble de quart de tour nominal peut ne fournir que deux positions finales. La voie intermédiaire nécessite sa propre commande de commande, d’indication et de test d’acceptation si la recette de nettoyage en dépend.
Lors d’un test d’acceptation en usine, demandez au fournisseur de démontrer chaque état de connexion commandé et d’isolation avec des ports indiqués. Répétez à la pression instrumentale-air minimale et vérifiez le comportement de perte d’air sélectionné. Sur place, contestez les interverrouillages de mauvais itinéraire, le retour de position, les déclenchements de pompes et la gestion des alarmes. Mesurez les conditions de retour de nettoyage dans les branches qui nécessitent un lavage ; ne considérez pas un coup d’actionneur réussi comme la preuve d’un cycle CIP réussi.


Solutions de surveillance en temps réel
Combiner les données de position avec les tendances de débit, de pression, de température et de conductivité. Si la vanne signale la route de nettoyage mais que le débit de retour diminue, il faut enquêter sur le chemin bloqué plutôt que de déclarer le cycle terminé. Si la conductivité diminue plus lentement après chaque changement, inspectez la branche d’inactivité, les crevasses du joint et la cavité à la rotule avant de prolonger indéfiniment le temps de rinçage. Un rinçage plus long peut masquer le problème tout en gaspillant de l’eau et de la chaleur.
Pour un devis utile, envoyez à YNTO la matrice de routage A/B/C marquée, les plans des longueurs de serrage et de bobines existantes, la composition du produit et du milieu de nettoyage, les températures minimales et maximales, les limites de pression et de pression différentielle, les exigences de finition de surface, la spécification du siège et du joint, le comptage des cycles, l’alimentation en air, la position de défaillance et les signaux de contrôle. Demandez un dessin sectionnel spécifique à la configuration, des certificats matériaux, des registres d’essai de pression et de siège, la dimension des actionneurs, ainsi que la procédure de nettoyage et d’entretien. Ces documents font d’une vanne à bille pneumatique de 316L à trois voies une partie passable d’examen d’une conception CIP plutôt qu’un raccourci espéré via un changement de transition complexe.
Si la vanne existante est en cours de remplacement, indiquez ses dimensions d’installation et la raison de sa défaillance. Un ajustement mécanique un-for-one ne permet d’économiser du travail de tuyauterie que si la nouvelle séquence de ports, la capacité de nettoyage et le test de pression correspondent également au procédé validé.

- 2026-10-19 08:49:57
- 2026-10-16 10:48:59