

Conditions de vide dans les systèmes de traitement de l’eau : choix de vannes et solutions courantes
- 2026-09-16 09:30:53
- admin
- NO COMMENTS
A la pompe de transfert d’eau brute saute lors du reflux du filtre. Le moteur s’arrête, mais la colonne d’eau continue de descendre dans la conduite en chute. Au sommet le plus proche, la jauge composée descend sous zéro ; quelques secondes plus tard, le tuyau tremble et le clapet anti-retour se referme dans un coup métallique. Au redémarrage, les opérateurs entendent un bruit de gravier près de la pompe bien que la passoire soit propre.
Ce sont des signes d’avertissement familiers chez les plantes aquatiques. L’air peut être piégé en hauteur, le flotteur peut rester coincé, ou la conduite peut entrer dans le vide plus vite que l’entrée ne peut répondre. Les ingénieurs remarquent également une pression différentielle instable, des vibrations à faible débit, une augmentation du couple de l’actionneur ou un siège humide. Laissé seul, un court transitoire peut entraîner une séparation de colonne, des dommages par cavitation, un effondrement de tuyau ou une fuite de joint qui arrête la production.


Comment la sélection de la vanne aide à prévenir la cavitation et les dommages aux conduites dans les systèmes de traitement de l’eau
Introduction aux solutions de traitement de l’eau
Aperçu des processus de traitement de l’eau
Une station d’épuration ne dispose pas d’un seul service d’eau uniforme. Les conduites d’admission portent du gravier ; les patins de dosage gèrent des produits chimiques concentrés ; les filtres alternent entre service et retour en eau ; Des pompes à eau claire alimentent les longues conduites principales. Les systèmes de gestion des eaux usées ajoutent des solides, des gaz biologiques et du sulfure d’hydrogène. La direction du flux, la hauteur statique et la fonction de pompe peuvent changer plusieurs fois dans un même cycle.
La stratégie anti-vide doit suivre ces changements. Une vanne choisie uniquement par le diamètre du tuyau peut laisser entrer trop peu d’air lors du drainage ou l’expulser trop agressivement lors du remplissage, modifiant la pression observée par les pompes, joints, instruments et supports.
Importance de l’infrastructure des pipelines
Infrastructure de pipeline stocke l’énergie. Lorsqu’une pompe s’arrête, le liquide en mouvement continue, et une valve à fermeture rapide peut séparer la colonne en aval. Si la pression locale descend en dessous de la pression de vapeur, des cavités se forment ; leur effondrement ultérieur envahit le métal et crée une surtension. Une pression subatmosphérique soutenue peut aussi déformer un tuyau non conçu pour le vide.
Les grandes vannes d’isolement influencent ce transitoire. Une vanne papillon à brides électriques à brides électriques pour le traitement de l’eau peut fournir une coupure automatique à faible perte en service compatible DN50-DN800 avec plusieurs options de sièges. Sa date de clôture devrait provenir d’une étude sur les pics de tension. Plus vite n’est pas automatiquement plus sûr.


Solutions de vannes pour les conditions de vide dans les systèmes
de transfert de fluides Comment les valves aident à gérer le vide et la pression négative
Une vanne d’air/dépression est ouverte lorsqu’une ligne est vide. Lors du remplissage, son grand orifice expulse l’air en vrac ; Le liquide montant soulève le flotteur et ferme la sortie. Si la pression descend ensuite en dessous de l’atmosphère, le flotteur descend et laisse entrer de l’air. Cela limite la pression différentielle externe-interne et réduit l’effondrement ou la séparation incontrôlée des colonnes.
Lors de la mise en service, la taille de la connexion n’est pas le nombre décisif. Les ingénieurs comparent les débits d’entrée et de sortie requis avec les courbes de capacité à la pression différentielle autorisée. Ils modélisent les déclenchements de pompe, les ruptures de conduite, le drainage rapide et la fermeture des vannes contre la pression négative autorisée. Un orifice sous-dimensionné s’ouvre mais ne peut pas laisser passer assez d’air. Une sortie surdimensionnée peut évacuer l’air si rapidement que l’eau de retour frappe le flotteur qui se ferme et provoque un claquement.
La valve a également besoin d’un accès atmosphérique propre. Sa hotte, sa ventilation ou sa chambre grillagée ne doivent pas inonder ni bloquer. Le service potable peut nécessiter une approbation sanitaire ; Le service des eaux usées peut nécessiter un routage des évacuations d’hydrogène-sulfure et un contrôle des odeurs plutôt qu’un rejet dans une pièce confinée.


Types de solutions de vannes pour les conditions de vide
Une vanne de décharge d’air utilise un petit orifice pour ventiler les poches pendant que la principale reste pressurisée. Une vanne à air/dépression utilise un grand orifice pour les gaz d’échappement en volume lors du remplissage et l’admission lors de la vidange. Une vanne combinée remplit les deux fonctions. Les versions en eaux usées ont généralement des passages plus larges et un accès à la chasse d’eau car les mécanismes d’eau propre peuvent se contaminer dans les eaux usées.
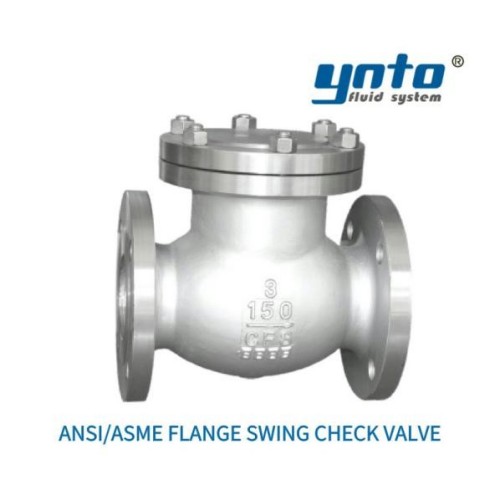
Un disjoncteur à vide destiné uniquement à laisser entrer de l’air est utile lorsque les gaz d’échappement sont traités ailleurs. Ce n’est pas un clapet anti-retour. Un clapet anti-retour à flange basculante à < a href="https://www.cnynto.com/product/ansi-asme-flange-swing-check-valve.html"> ANSI/ASME peut arrêter le flux inverse du liquide après l’arrêt de la pompe, mais il ne peut pas fournir d’air pour soulager la pression négative. La fermeture du clapet anti-retour, la décélération de la colonne et la réponse de la soupape d’air doivent être évaluées ensemble.


Implications de la cavitation pour la gestion de l’intégrité des pipelines
Aperçu du phénomène de cavitation
La cavitation commence lorsque la pression absolue locale descend en dessous de la pression de vapeur. Les cavités de vapeur passent à une pression plus élevée et implosent. Les opérateurs décrivent le son comme du gravier dans une pompe ou une vanne de contrôle. L’effondrement répété crée des fosses aux bords tranchants, contrairement à la perte plus large de la corrosion ordinaire.
Les vannes anti-vide réduisent une voie vers cette condition : le vide causé par un drainage rapide, des déclenchements de pompes ou des colonnes séparées. Ils ne guérissent pas la cavitation due à une perte de pression excessive à l’accélération, à une hauteur d’aspiration insuffisante de la pompe ou à un mauvais point de fonctionnement de l’hélice. Les données sur la pression transitoire, une revue NPSH et la localisation des dégâts aident à distinguer les mécanismes.


Effets de la cavitation sur les systèmes de pipeline
La chaîne dommageable est courte. Une pompe saute, l’inertie transporte l’eau au-delà d’un sommet, la pression s’effondre, et une cavité de vapeur ou une colonne séparée se forme. Lorsque la colonne se rejoint, la montée de pression charge les joints, les arbres, les ancrages et les instruments. Une fuite de bride peut n’apparaître qu’après de nombreux événements, donc un bruit occasionnel n’est pas normal.
L’air piégé crée une autre chaîne. La poche réduit la zone d’écoulement, la perte de charge augmente, et la pompe s’éloigne de sa zone efficace. La consommation d’énergie augmente, les relevés fluctuent, et les conditions d’aspiration ou de décharge peuvent approcher la cavitation. Supprimer l’air restaure la capacité, mais cela ne corrige pas une mauvaise dimension de la pompe ou des soupapes de contrôle.
Amélioration des systèmes de transfert de fluides
Avantages d’un choix correct des valves
Une bonne sélection améliore l’efficacité hydraulique car l’air ne bloque plus les points hauts, ne déforme plus les compteurs et n’ajoute plus de hauteur de pompage. Il protège l’intégrité du pipeline en limitant la pression négative. L’objectif est un transitoire contrôlé, pas la plus grande valve disponible.
Pour une demande, fournissez le profil du pipeline, le diamètre, le matériau, la classe de paroi, la pression, les débits de remplissage et de drainage, la courbe de la pompe, le comportement du clapet anti-retour, le débit, la température et la teneur en solides ou gaz. Stipulez le vide autorisé et le temps de remplissage. Ces entrées définissent le type de valve, la capacité d’air, le comportement de fermeture et la position par analyse des transitoires.
Pour la modulation des eaux usées contenant des solides, une vanne à bille pneumatique de type V offre un orifice en V de cisaillement, mais son trim et sa chute de pression nécessitent encore des vérifications d’érosion et de cavitation. La compatibilité des matériaux compte aussi. La fonte ductile recouverte de FBE est courante pour les eaux municipales ; Le 316L convient à de nombreuses tâches de traitement, tandis que le Duplex ou le Super Duplex peuvent conviendre aux chlorures sévères. L’EPDM, le FKM et le PTFE ont chacun des limites de température et de chimie différentes. L’acier au carbone ou alliage peut nécessiter une protection FBE ou halar, avec des vacances de revêtement contrôlées.


Le choix du matériau ne s’arrête pas à la résistance à la corrosion. La basse température modifie la récupération des élastomères, tandis que l’eau chaude chlorée peut accélérer le gonflement ou le durcissement des élastomères. Les carrosseries en acier au carbone et en alliage nécessitent une marge de corrosion définie ainsi qu’une inspection du revêtement aux bords, drains et fixations. Dans les systèmes potables, les élastomères, revêtements et lubrifiants doivent être approuvés par l’autorité locale. Pour le service hypochlorite ou boue, les données réelles de concentration et de solides l’emportent sur une large famille de matériaux (nombre familial de matériaux).
Études de cas : implémentations réussies
Considérons une conduite d’eau filtrée avec un sommet au-delà de la station de pompage. La perte de puissance produit une pression négative et une surtension brusque. Un modèle montre une entrée d’air insuffisante. Une vanne combinée de taille appropriée, une fermeture coordonnée du clapet anti-retour et une isolation plus lente en aval maintiennent la pression à l’intérieur de l’enveloppe de la canalisation. L’amélioration vient de la réponse du système, pas d’un seul composant.
Dans une conduite principale d’épuration, la perte de débit et le bruit reviennent malgré une pompe acoustique. L’inspection révèle une vanne d’air encrassée et une poche de gaz corrosif. Une vanne combinée pour le service d’égout avec accès à la chasse restaure la gestion de l’air ; Une ventilation sûre et l’isolement du service réduisent l’exposition. Ce sont des scénarios représentatifs, pas des garanties de performance.


Les vannes de contrôle de pression comme solutions complémentaires
Importance du contrôle de la pression dans le traitement de l’eau
Les vannes de contrôle de pression gèrent le côté pression positive. Ils stabilisent l’alimentation par filtre, protègent les équipements ou réduisent la haute pression d’alimentation. Un réglage mal sélectionné pose un autre problème : un différentiel excessif augmente la vitesse du jet, la pression locale descend en dessous de la pression de vapeur, et la cavitation érode le bouchon, la cage ou la conduite en aval.
Les ingénieurs remarquent souvent d’abord des vibrations à faible ouverture. La manette chasse, la prise effectue des micro-mouvements répétés, guide l’usure, et la réponse ralentit. Le surdimensionnement est courant car la vanne travaille ensuite près de son siège. La correction de la CV, la portée de la distance, le débit minimum, la réduction progressive et le trim anti-cavitation comptent plus que l’adaptation de la taille de la ligne.
Pour un service liquide propre adapté, une la vanne de contrôle de pression autonome utilise la pression de procédé pour positionner son trim et peut réguler la pression en amont ou en aval sans alimentation externe. Confirmez la plage de pression, les matériaux, la classe de fuite et le comportement dynamique. Il complète un dispositif air/vide ; il ne remplace pas un seul.


Intégration avec la technologie anti-vide
L’intégration commence avec un modèle transitoire comprenant l’inertie de la pompe, la dynamique du clapet anti-retour, le déplacement de la soupape de contrôle, le calage des actionneurs, la capacité d’air, l’élasticité des tuyaux et l’élévation. Il teste les démarrages, les arrêts prévus, les coupures de courant, l’arrêt d’urgence, le drainage et le remplissage. Les vannes de pression limitent la pression positive ; Les vannes à air/dépression limitent la pression négative.
L’automatisation ajoute des preuves. Les transmetteurs de pression au sommet, le retour de position des vannes, l’état de la pompe, les vibrations et le niveau de la chambre peuvent être observés. Une vanne électrique ou un actionneur pneumatique nécessite un temps de course et une position de défaillance conçus pour l’ingénierie. Une vanne à membrane isole son actionneur des produits chimiques de dosage ; Une vanne à bille offre une isolation des branches, tandis qu’une vanne papillon est économique sur les grandes lignes principales. Chacun résout un problème différent.
Meilleures pratiques pour l’installation et l’entretien
Directives pour une installation efficace
Installer des vannes d’air aux points élevés, changements de pente, longues pentes, évacuations de pompes, aval de l’isolation rapide et aux endroits affectés par le drainage. L’espacement final suit le profil hydraulique et l’étude des transitoires. Gardez la soupape verticale sauf si une autre orientation est approuvée, et dimensionez le riser pour le débit d’air de conception.
Fournir une isolation de service, verrouillée ou surveillée ouverte afin que la protection ne soit pas supprimée accidentellement. Les chambres nécessitent un drainage, une ventilation, une protection contre les inondations et le gel, ainsi qu’un dégagement de fonctionnement. Les unités d’eaux usées nécessitent également un lavage sécurisé et une gestion des évents. Évitez les raccords restrictifs entre la vanne principale et la vanne d’air.
Attribuer des normes par périmètre. L’ANSI/AWWA C512 traite des vannes de rejet d’air, air/vide et combinées pour l’eau et les eaux usées. La norme DIN EN 1074-4 couvre l’approvisionnement en eau, les tests d’aptitude et de vérification des soupapes d’air. L’ASME B16.34 peut régir les classifications, les matériaux, les essais et le marquage pour les vannes métalliques applicables ; L’ASME B16.5 couvre les brides spécifiées. L’API 598 et l’ISO 5208 fournissent des cadres d’inspection industrielle de vannes et de tests de pression, mais ne prouvent pas la capacité d’air ni la protection contre les surtensions. Le bon de commande doit indiquer les éditions, les revêtements, les tests, l’acceptation des fuites et les certificats.


Considérations d’entretien de routine
Une vanne peut sembler intacte et rester indisponible. Les ingénieurs vérifient les fuites, les écrans, le mouvement des flotteurs, les évents, le revêtement, la corrosion, les inondations et la position d’isolement de service. Une vanne à membrane UPVC résistante à la corrosion de classe résistante à la corrosion peut contrôler des flux chimiques compatibles sur les patins de traitement, mais sa compatibilité pression, température, diaphragme et support est distincte de la fonction anti-vide de la ligne principale. Les solides des eaux usées nécessitent souvent un rinçage plus fréquent que ce que le calendrier suggère.
La maintenance commence par le verrouillage des usines et les règles d’espace confiné. Isoler, dépressuriser, vérifier la pression nulle, vider le liquide dangereux et contrôler l’air comprimé ou le sulfure d’hydrogène avant d’ouvrir le corps. Ne vous tenez jamais au-dessus d’une prise ni ne desserrez un couvercle sous pression. Après l’entretien, effectuer les tests spécifiés, rouvrir progressivement, et enregistrer les relevés de l’état trouvé et de retour en service.
Seal aging offre un autre indice causal. L’exposition aux désinfectants et le cycle de température durcissent un élastomère incompatible ; l’infiltration commence ; Les dépôts augmentent alors le collage. Sélectionner EPDM, FKM ou PTFE à partir de la concentration et de la température réelles interrompt cette séquence. L’approbation du service potable reste obligatoire.


Conclusion
L’avenir de la gestion de l’intégrité des pipelines
La prochaine étape dans la gestion de l’intégrité des pipelines est une meilleure connexion entre l’analyse des transitoires et les données opérationnelles. La journalisation de la pression à grande vitesse identifie les événements qui créent une pression négative ; Les tendances de position des vannes et de courant de pompe révèlent des changements de fermeture ou de blocage d’air. Le diagnostic dirige ensuite l’entretien avant que la surtension ne cause des dommages.
Les futures solutions de traitement de l’eau combineront des vannes d’air de taille, des vannes de contrôle de pression, des clapets anti-retour, des isolations, des actionneurs et des surveillances. Les outils numériques améliorent la visibilité, mais la capacité, la fermeture stable, les matériaux adaptés, l’accès et un plan de maintenance testable restent fondamentaux.
Dernières réflexions sur l’impact environnemental
Une gestion efficace de l’air soutient bien plus que la durée de vie des équipements. Éviter l’effondrement et la rupture des joints réduit la perte d’eau, les rejets d’eaux usées, les matériaux d’excavation et de remplacement. Éliminer l’air piégé réduit la charge de pompage et la consommation d’énergie. Un itinéraire sécurisé des évents empêche les gaz corrosifs d’atteindre les habitants, faisant de la station une partie de l’équipement de protection de l’environnement de l’usine.
Pour l’approvisionnement, envoyez le milieu, le profil du pipeline, l’historique de pression, les données de pompe, les cas de remplissage et de vidange, les besoins en capacité d’air, les matériaux, la logique des actionneurs et les normes. YNTO peut ensuite configurer des vannes complémentaires de contrôle, d’isolation, de contrôle, de diaphragme, de boule et papillon autour d’une solution dédiée à l’air/vide. Cela protège l’efficacité hydraulique sans qu’une seule valve résolve tous les transitoires.

- 2026-09-14 15:59:43

- 2026-09-11 16:48:37