

Solutions de vannes sur mesure résistantes à la corrosion
- 2026-09-18 09:42:46
- admin
- NO COMMENTS
La patinée de transfert acide est silencieuse après un lot, mais la valve raconte une autre histoire. Une tache pâle s’est formée sous la glande d’emballage, la roue à main a besoin de plus de force lors de son dernier quart de tour, et la pression en aval dérive même si la ligne est isolée. À la station de lavage voisine, un actionneur hésite alors que des dépôts de sel s’accumulent autour de ses fixations. Aucun de ces panneaux ne semble spectaculaire. Ensemble, ils montrent la corrosion modifiant le comportement du système.
Les ingénieurs observent souvent des symptômes de fonctionnement avant un métal endommagé : pression différentielle instable, couple de rupture croissant, vibrations à faible débit ou une légère fuite qui revient après ajustement du package. La cause peut être un alliage de corps incompatible, mais cela peut aussi être la selle, la potence, les fixations, le revêtement ou l’enceinte de l’actionneur. Les vannes résistantes à la corrosion personnalisées fonctionnent car elles traitent la vanne comme un système de pression et d’étanchéité — et non simplement comme de l’acier inoxydable remplaçant l’acier au carbone.
Solutions personnalisées pour les vannes résistantes à la corrosion : surmonter les défis courants
L’impact de la corrosion dans les applications industrielles
Implications de coût des vannes corrodées
Le coût de la corrosion apparaît rarement sur une seule facture. Les dépôts rugueux rendent une tige, la friction augmente, et l’actionneur consomme plus d’air ou de courant. Une attaque localisée au niveau d’une poche de siège empêche la fermeture complète, donc une conduite isolée doit être vidée plus longtemps avant la maintenance. Dans une vanne de contrôle, la corrosion modifie la géométrie de l’écoulement et la relation CV d’origine ; Les opérateurs compensent au point de consigne pendant que la pompe s’éloigne de sa plage d’efficacité.
Cette séquence peut transformer une courte réparation en une perte de lot ou en une fenêtre de chargement retardée. La décontamination, les permis, l’échafaudage, la main-d’œuvre, les joints et les retests dépassent rapidement le prix initial de la valve. Une revue du cycle de vie doit distinguer la perte uniforme des parois due aux piqûres, corrosion des crevassures, attaque galvanique, fissures par corrosion sous contrainte, et corrosion par érosion. Chaque mécanisme nécessite une réponse différente. Plus d’alliage n’est pas automatiquement mieux.
>
Risques de sécurité associés à la corrosion
Les dégâts les plus graves sont souvent cachés. Des piqûres sous un anneau de siège peuvent rendre l’extérieur de la carrosserie en bon état tandis que la limite de pression s’amincit localement. Le chlorure coincé sous une rondelle peut attaquer la tige ou le boulonnage. Une fuite de rebouchage de traces dans des conditions ambiantes peut augmenter fortement lorsque la température monte et que le fluide devient moins visqueux.
Avant l’inspection, les opérateurs doivent bloquer l’actionneur, isoler l’énergie, dépressuriser les cavités piégées, vider et neutraliser les milieux dangereux, et vérifier la pression nulle. L’acide chaud, la saumure haute pression, l’eau contenant du chlore et les solvants agressifs peuvent justifier une utilisation à distance, des drains protégés ou la détection de fuite après un examen des risques de procédé.
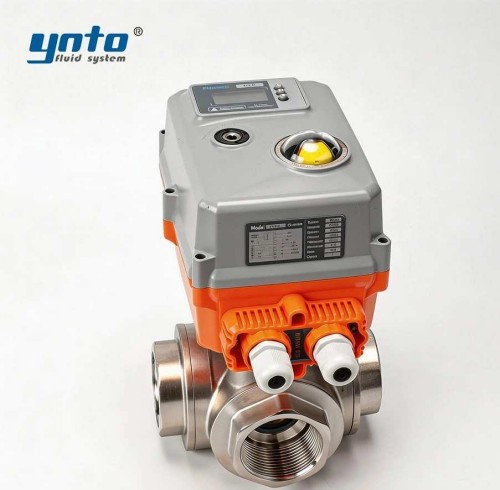
Lorsque la construction métallique est appropriée, une vanne à billes électrique à brides SUS304/316 à bilanne électrique à brides peut supporter l’isolation automatisée. La pente sélectionnée, la classe de pression, le siège, le couple de l’actionneur et l’acceptation des fuites doivent toujours correspondre au milieu. « Acier inoxydable » seul ne garantit ni la durée de vie de corrosion ni l’arrêt sûr.

Explorer des solutions personnalisées de vannes
Adapter à des environnements spécifiques
La personnalisation commence par localiser la corrosion. Les parties humides font face à la chimie du procédé ; Les parties externes peuvent faire face à un brouillard salin, un arrosement acide, de la poussière d’engrais, de l’humidité côtière ou une immersion. Une vanne interne adaptée peut encore tomber en panne lorsqu’un actionneur nu, un support en acier carbone, un arbre de fin de course ou un fixateur ordinaire corrodent de l’extérieur.
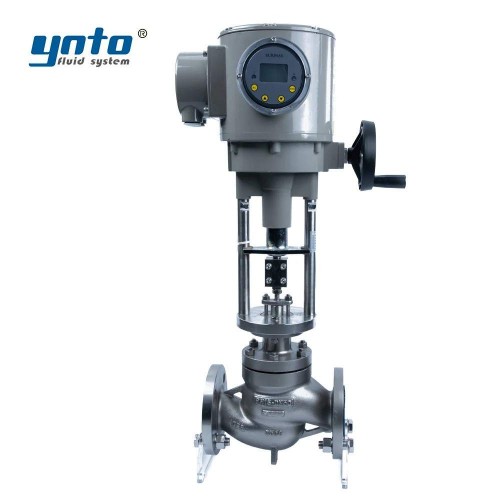
Type de valve modifie la défense disponible. Une vanne à bille à ouverture complète limite la perte de pression lors d’un service d’isolation propre. Une vanne à membrane sépare son mécanisme de fonctionnement d’un fluide agressif ou de haute pureté. Une vanne de contrôle nécessite une géométrie de trim stable et une force d’actionneur suffisante sans surdimensionnement important. Les pistons électriques aident lorsque l’air des instruments n’est pas disponible ; Les actionneurs pneumatiques conviennent à une défaillance rapide. Aucune n’est universellement résistante à la corrosion.
La construction à lignes peut coûter moins cher qu’un corps solide en alliage élevé lorsque la doublure est continue et protégée. Un dispositif de soufflets peut également réduire la dépendance au regroupement dynamique de tiges. Les deux options nécessitent des vérifications de la perméation, des dommages au tubage, de la durée de vie du cycle, de la température, de la pression et de l’accès à l’entretien.

Identifier les exigences clés pour la personnalisation
Une demande utile de devis désigne une enveloppe de fonctionnement, pas simplement un nom de fluide. « Acide sulfurique » est incomplet sans concentration, température, teneur en eau, contaminants, solides et produits chimiques de nettoyage. Les données sur l’eau de mer doivent inclure les chlorures, l’oxygénation, la vitesse, la stagnation et l’exposition aux zones d’éclaboussures. Un oligo-oxydant ou un halogénure peut inverser un choix de matériau autrement raisonnable.
Les ingénieurs ont également besoin de pression normale et de conception, de pression différentielle dans chaque direction, de cycles de température, de plage d’écoulement, de vitesse, de fréquence de cycle, de temps de fermeture et de potentiel de cavitation ou de clignotement. Indiquez la direction d’arrêt, la fuite autorisée du siège, la position de défaillance, l’alimentation électrique ou l’alimentation en air, la classification des zones dangereuses, les connexions, la dimension face à face et la documentation.
Pour moduler des milieux corrosifs ou toxiques, une vanne de contrôle à soufflet pneumatique doublé de fluor fluor est une configuration à évaluer. Sa doublure proposée et son dispositif d’étanchéité de tige doivent être vérifiés par rapport à la chimie réelle, à la pression différentielle, à la température, au risque de perméation, aux cycles de fonctionnement et au test de fuite de projet, plutôt qu’acceptés à partir d’une étiquette générale du produit.


Choisir les bons matériaux résistants aux produits chimiques
Aperçu des matériaux résistants aux produits chimiques
316L fonctionne bien dans de nombreuses tâches liées à l’eau, à l’alimentation, à la pharmacie et à la corrosiveté modérée, et sa faible teneur en carbone aide à contrôler la sensibilisation après un soudage approprié. Elle n’est pas immunisée contre les chlorures chauds, les acides réducteurs ou les crevasses. Les Duplex et Super Duplex offrent une résistance supérieure et une résistance améliorée aux piqûres de chlorure et à la fissuration par contrainte-corrosion, à condition que la fabrication, le métal d’apport, le traitement thermique et l’équilibre de phase soient contrôlés.
PVDF et PPH résistent à de nombreux produits chimiques sans corps métallique humide, tandis que les doubleurs en PTFE ou PFA conviennent à certains services agressifs. Les élastomères nécessitent une révision séparée. L’EPDM agit dans de nombreuses fonctions liées à l’eau et aux produits chimiques dilués, mais pas beaucoup d’hydrocarbures ; La FKM conviendrait à de nombreuses huiles et produits chimiques mais peut avoir des difficultés dans certains services d’eau chaude ou d’amine. La concentration et la température modifient le gonflement, le durcissement et la perméation.
L’acier au carbone ou alliage reste pratique lorsque la pression, la température, l’impact ou le coût excluent les plastiques. Les revêtements FBE ou Halar peuvent isoler le substrat, mais la préparation de la surface, la couverture des bords, l’épaisseur, le durciment, les tests pendant les vacances et les réparations déterminent si la barrière perdure.


Importance des valves résistantes aux acides
Il n’existe pas de valve universelle résistante à l’acide. L’acide chlorhydrique peut attaquer agressivement l’acier inoxydable ; Le comportement de l’acide sulfurique change avec la concentration, la température et la vitesse. L’acide nitrique est oxydé et peut favoriser un autre alliage. Les jets mixtes sont plus difficiles car un petit contaminant peut modifier le mécanisme ou attaquer le joint avant le corps.
Le service acide nécessite également une attention portée au liquide piégé. Une soupape à bille fermée peut retenir du liquide dans sa cavité. Le chauffage dilate ce liquide et peut générer une pression supérieure à la condition de la conduite, nécessitant une ventilation révisée, un chemin de décharge ou une séquence de fonctionnement qui reste conforme à la philosophie d’isolation.
Dans une enveloppe pression-température vérifiée, une PVDF pour fluides corrosifs peut isoler le mécanisme de la tige et éliminer un chemin de regroupement dynamique. Le diaphragme reste une pièce d’usure. L’exposition chimique, les cycles de pression, les variations de température et la compression de fermeture fatiguent progressivement la température ; la rigidité augmente alors, la charge de l’actionneur augmente, et de légères fuites de siège peuvent s’ensuivre.


Avantages des matériaux de qualité marine
Les vannes de qualité marine doivent résister plus longtemps que l’eau de mer à l’intérieur du tuyau. Les dépôts de sel extérieurs créent des crevasses humides riches en oxygène autour des boulons et des supports. Les métaux différents créent des cellules galvaniques. Les éclaboussures intermittentes peuvent être particulièrement agressives car les concentrés de séchage contiennent des chlorures.
316L peut servir à des tâches contrôlées sur l’eau de mer, mais Duplex, Super Duplex, bronze aluminium, alliage de nickel ou polymère doublé peuvent être préférables pour une exposition sévère. La sélection dépend de la vitesse, de la température, de l’oxygène, de la bioincrustation, de la géométrie des crevasses et de l’interaction cathodique-protection. Le système de boulonnage et de l’actionneur doit être compatible avec le corps, sinon un chemin d’écoulement durable peut être bloqué par un actionneur qui ne bouge plus.
Tests de résistance à la corrosion
Méthodes courantes de test de corrosion
Un bon test de corrosion répond à une question définie. Les tests d’immersion en laboratoire comparent les coupons sous composition, température, aération, mouvement et temps contrôlés, puis utilisent la perte de masse et l’examen de surface pour évaluer l’attaque. Les tests de pointage et de crevasses au chlorure ferrique peuvent classer les alliages inoxydables et de nickel dans des conditions extrêmes. Le test au brouillard de sel peut révéler les pores, les défauts de revêtement et les faiblesses des finitions extérieures.
Ces méthodes ne sont pas interchangeables, et les heures de test ne se traduisent pas directement en années de terrain. Un coupon statique peut manquer l’érosion-corrosion de la boue ; Une armoire à brouillard salin ne reproduit pas un processus acide. L’immersion en élastomère devrait mesurer la masse, le volume, la dureté, la résistance et les fissures, car un coupon métallique ne dit rien sur la durée de vie du siège.


Normes pour l’évaluation de la durabilité des soupapes
ASTM G31 guide les essais de corrosion par immersion en laboratoire, tandis que l’ASTM G48 couvre les essais de piqûres et de corrosion dans les crevasses pour les aciers inoxydables et alliages apparentés. ISO 9227 définit les atmosphères de brouillard salin ; Le projet doit toujours définir les critères de préparation de l’échantillon, de durée d’exposition et d’acceptation.
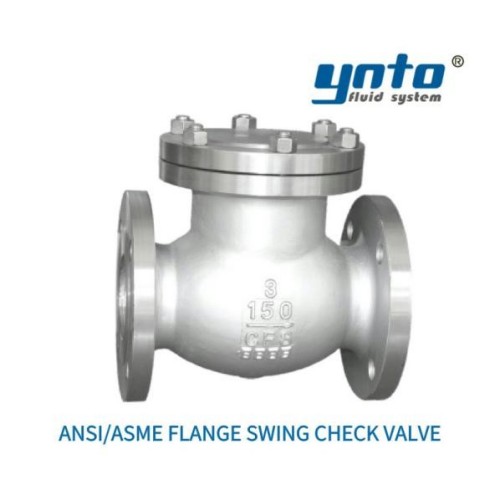
Les normes de pression de vannes répondent à différentes questions. Les spécifications ANSI/ASME peuvent invoquer ASME B16.34 pour les classifications métalliques applicables, les matériaux, l’examen, les tests et le marquage applicables. L’API 598 et l’ISO 5208 fournissent des cadres de test shell et de clôture. Ils démontrent une intégrité pression-frontière et une étanche du siège dans des conditions spécifiées, et non une résistance chimique à long terme. Le DIN EN 558 aborde les dimensions en face à face pour de nombreuses vannes métalliques à bride, en soutenant l’interchangeabilité des tuyaux plutôt que la qualification contre la corrosion.


Meilleures pratiques en essais de corrosion
Les tests représentatifs doivent inclure le matériau de base, les soudures, les zones affectées par la chaleur, les joints de doublure, les bords de revêtement et la géométrie des crevasses. Le liquide d’essai doit refléter la concentration crédible la plus élevée, les contaminants, la température, l’oxygène et le débit. Un liquide de nettoyage chaud peut régir la sélection même lorsque le procédé normal est léger.
Définir les critères d’acceptation avant l’essai : taux de corrosion maximal ou profondeur de fosse, épaisseur du revêtement et limites de vacances, changement d’élastomère autorisé, et fuite requise de la coque et du siège. Les certificats de matériau, l’identification positive du matériau, les enregistrements de revêtement, les contrôles dimensionnels et les rapports de test traçables relient la conclusion du laboratoire à la valve délivrée. Pour une proposition de soupape papillon pneumatique en inoxydable, cette revue devrait couvrir la liste complète des matériaux humides, la doublure, les joints d’arbre, les fixations, le revêtement, la classification pression-température et la direction d’essai — pas la seule désignation du corps.


Amélioration des performances et de la durée de vie des soupapes
Stratégies pour l’optimisation des performances des soupapes
L’optimisation des performances des valves commence par la dimensionnement. Une vanne de contrôle surdimensionnée fonctionne près de son siège, où de petits mouvements provoquent de grands changements de débit et des vibrations instables à faible débit. Le mouvement de coupe répété enlève les films passifs et accélère l’usure. Une vanne sous-dimensionnée augmente la vitesse et la pression différentielle, augmentant l’érosion, la cavitation, le bruit et la demande des actionneurs. Un matériau chimiquement compatible peut toujours tomber en panne parce que le régime hydraulique est erroné.
La dimension de l’actionneur doit inclure le différentiel de procédé, le couple de rupture propre, les dépôts, la charge de remplissage, l’alimentation minimale et une marge justifiée. Une force d’appui excessive peut faire circuler du PTFE à froid, endommager un diaphragme ou plier une tige. Le retour de position, le courant du moteur, le temps de course et les signatures pneumatiques peuvent révéler une friction croissante avant que la soupape ne se coince.
Mise en œuvre de stratégies d’atténuation de la corrosion
Les stratégies efficaces d’atténuation de la corrosion combinent conception, exploitation et inspection. La tuyauterie drainable limite les poches stagnantes. Le rinçage élimine les dépôts avant qu’ils n’établissent des crevasses pauvres en oxygène. La vitesse de fermeture contrôlée réduit les surtensions et les impacts sur le siège. Les kits isolants peuvent interrompre les couples galvaniques, tandis que des revêtements appropriés protègent les pièces externes en acier carbone. La protection cathodique peut aider les systèmes enfouis ou immergés, mais son interaction avec les revêtements et les alliages mélangés nécessite un examen spécialisé.
L’inspection doit suivre les preuves plutôt que l’apparence unique. Les relevés ultrasoniques d’épaisseur montrent des tendances de perte de paroi ; Les coupons ou sondes indiquent la gravité du processus ; Les logs de fuite et les tendances actionneur-couple révèlent une détérioration fonctionnelle. Enregistrer l’emplacement du puit, les dépôts, l’état de joint et le couple tel qu’il a trouvé rend la prochaine décision sur le matériau meilleure que de simplement réinstaller la même vanne.
Études de cas de solutions personnalisées réussies
Considérons deux scénarios d’ingénierie représentatifs, et non des affirmations de performance universelles. Sur un collecteur d’eau de lavage au chlorure, la corrosion récurrente de la tige et le couple de rupture élevé peuvent être corrigés en améliorant l’alliage humide, en retirant une crevasse extérieure, en sélectionnant des fixations compatibles, en améliorant le drainage et en protégeant l’actionneur. L’exposition interne et atmosphérique est traitée ensemble.
Sur une patte de dosage acide, l’infiltration de remplissage peut indiquer une forme de membrane ou de membrane après confirmation de la concentration, de la température, de la perméation, du taux de cycle et de l’action de rupture. Lorsque la charge complète correspond à son enveloppe publiée, une vannes papillon PVDF électrique pour service corrosif peut supporter l’isolation à distance. La sélection finale nécessite toujours le siège spécifié, le signal de contrôle, la protection contre l’entrée, la dérogation sécurisée et des tests de pression et de fuite témoins.

Conclusion
L’avenir des vannes résistantes à la corrosion
Les futures vannes résistantes à la corrosion combineront de meilleurs matériaux avec de meilleures preuves. Les positionneurs numériques, la surveillance du courant moteur, la détection acoustique de fuites et les sondes en ligne peuvent révéler la dérive avant la perte du confinement. Des fluoropolymères améliorés, la fabrication à haute teneur en alliages et les systèmes de revêtement peuvent élargir la liberté de conception, mais chacun nécessite toujours une production qualifiée, une inspection et des tests traçables.
La consigne est claire : remplacer les labels tels que « chimique » ou « marine grade » par une enveloppe de fonctionnement documentée couvrant les matériaux, la pression, la température, la fuite, la direction du test, les données des actionneurs, les revêtements et les pièces détachées.
Appel à l’action pour la personnalisation
Pour un devis productif, envoyez le milieu et la concentration, les contaminants, les solides, la pression, la pression différentielle, la plage de température, le débit, le débit, le débit de cycle, la connexion, la position de défaillance, la limite de fuite, les besoins en zones dangereuses, ainsi que les exigences ANSI/ASME, API, ISO ou DIN applicables. Incluez des photographies et des observations de pièces défaillantes lors du remplacement d’une vanne existante. YNTO peut alors évaluer les vannes à boule, papillon, diaphragme, de contrôle, électriques ou pneumatiques industrielles face au mécanisme de corrosion réel et préparer une configuration testable.

- 2026-09-18 09:42:46
- 2026-09-14 15:59:43